Alors que les exigences des clients, des réglementations et des livraisons internationales augmentent, votre approvisionnement en fil de soudure répond-il encore aux besoins de régularité, de traçabilité et de fiabilité de la production automatisée ?
Pour un nombre croissant de fabricants électroniques, la production sans plomb influence approvisionnement, validation des procédés, réglage des équipements et chaîne logistique. Des exemptions et exigences techniques particulières restent applicables à certains marchés et secteurs. Toutefois, pour les fabricants soumis aux exigences RoHS et aux spécifications matières de leurs clients, le soudage sans plomb est devenu un repère important plutôt qu’une simple option.
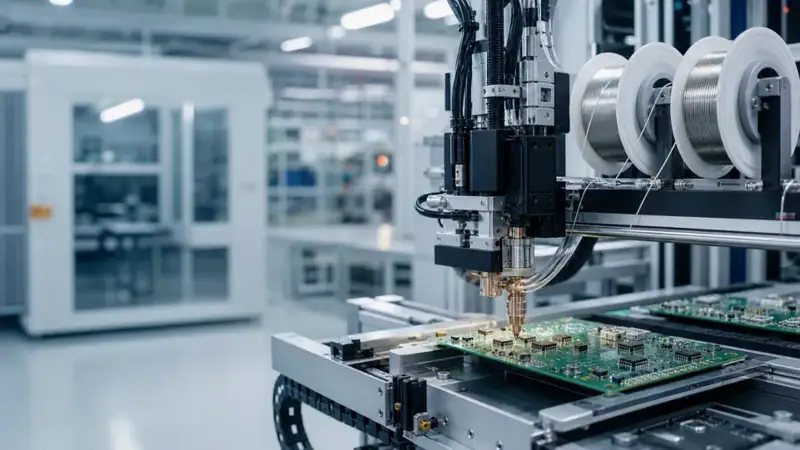
Les procédés automatisés imposent des exigences supérieures à la stabilité d’approvisionnement, à la régularité des spécifications et à la compatibilité du fil de soudure avec le procédé.
Passer au sans plomb : une évolution de la chaîne d’approvisionnement
Le passage de la soudure au plomb au fil sans plomb peut sembler un simple changement de consommable, mais il affecte la collaboration de plusieurs équipes. Les achats doivent vérifier l’alliage, le diamètre du fil, le flux et la documentation. La fabrication doit revalider les fenêtres de fonctionnement du procédé. La qualité doit surveiller la régularité des joints, la traçabilité des lots et la stabilité des matières reçues.
La transition vers le sans-plomb n’est donc pas une décision portant sur un seul produit. C’est un effort coordonné qui implique les matières, les équipements, les procédés et les documents de conformité.
| Domaine concerné | Points à considérer | Importance pour l’approvisionnement |
|---|---|---|
| Approvisionnement matières | Composition de l’alliage, diamètre, performances du flux et régularité des lots | Limiter l’impact des variations entre lots sur la production |
| Production automatisée | Régularité de l’avance, fusion, mouillage et maîtrise des projections | Maintenir le débit et réduire arrêts et réglages |
| Gestion qualité | Aspect et fiabilité des joints, contrôle à réception et traçabilité | Établir un système qualité vérifiable et traçable |
| Conformité et exportation | Déclarations RoHS, essais et spécifications matières des clients | Faciliter audits et exigences de livraison par marché |
| Retouche et maintenance | Régulation de température, dessoudage et validation de retouche | Réduire le risque de retouches accrues après changement de matière |
Pourquoi l’automatisation exige-t-elle un fil plus régulier ?
En soudage manuel, les opérateurs peuvent s’appuyer sur leur expérience pour ajuster l’angle, le temps de contact et la méthode de chauffe, afin de compenser une certaine variation des matières. Les procédés de soudage automatisé et d’alimentation automatique du fil reposent sur des programmes, des vitesses et des températures prédéfinis, ce qui laisse moins de tolérance aux fluctuations des matières.
Le fil destiné aux procédés automatisés ne doit donc pas être comparé uniquement sur le prix. Les acheteurs doivent également vérifier s’il conserve des performances régulières pendant l’alimentation continue, la fusion stable et les opérations répétées.
Les principaux critères comprennent généralement :
- Diamètre régulier et compatible avec le système d’avance ou de soudage
- Bobinage uniforme permettant une alimentation continue
- Alliage et flux adaptés au procédé
- Fusion, mouillage, fumées et projections conformes aux exigences sur site
- Disponibilité des informations de lot, échantillons et documents techniques
- Maintien des spécifications lors des livraisons ultérieures en volume
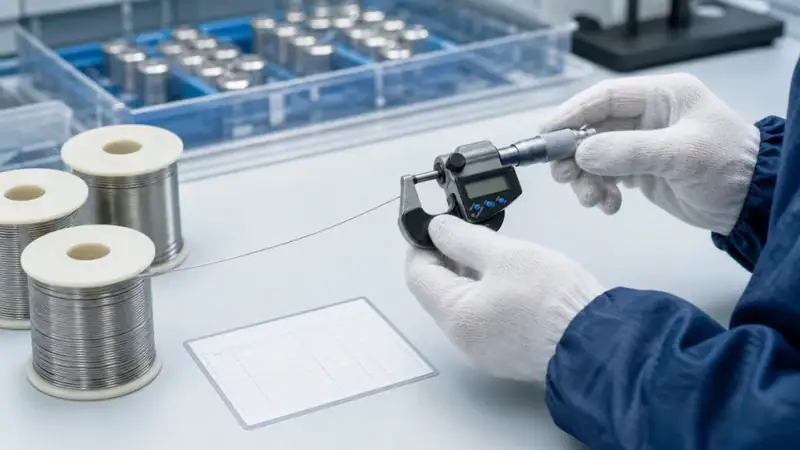
La régularité du diamètre et des lots est la base d’une avance automatisée stable.
Ce qui change en production après le passage au sans plomb
Les procédés sans plomb exigent généralement une validation plus attentive de la température, du mouillage, de la qualité des joints et des conditions de retouche. Les différents alliages, formulations de flux et applications ne se comportent pas de la même façon : « sans plomb » ne doit pas être considéré comme une propriété unique et uniforme des matières.
Avant leur introduction, les fabricants doivent adapter le choix des matières à l’application réelle : assemblage de circuits imprimés, raccordement de fils, soudage au trempé, à la vague, retouche manuelle ou reprise. Pour les procédés automatisés en particulier, des échantillons et des essais en petits lots doivent confirmer la compatibilité entre la matière et les paramètres des équipements.
| Problème sur site | Éléments à valider | Réponse recommandée |
|---|---|---|
| Évolution de la fenêtre thermique | Adéquation des températures de fusion et de soudage à l’équipement | Confirmer les paramètres par des essais d’échantillons. |
| Mouillage des joints | Vitesse de formation, aspect et couverture | Valider avec circuit, composants et conditions de flux. |
| Stabilité de l’avance | Blocage, rupture ou avance irrégulière du fil | Confirmer la compatibilité entre diamètre, bobinage et équipement. |
| Fumées et projections | Impact sur le poste et la propreté du produit | Évaluer la matière et utiliser une extraction adaptée. |
| Difficultés de retouche | Complexité du dessoudage, des reprises et de la régulation | Évaluer simultanément stations, équipements et procédures. |
Une transition incomplète crée des coûts cachés
Si une entreprise change uniquement la matière de soudure sans confirmer en même temps les équipements, le procédé et les contrôles qualité, les problèmes n’apparaissent souvent qu’au démarrage de la production en volume. Les risques courants comprennent des réglages répétés des équipements, une hausse du taux de retouche, des joints irréguliers, une documentation incomplète des matières reçues et des difficultés de traçabilité pendant les audits clients.
Une approche plus fiable consiste donc à travailler avec un partenaire capable de soutenir la validation, la confirmation des spécifications et un approvisionnement régulier, plutôt qu’à rechercher simplement « un fil sans plomb moins cher ». Les achats peuvent clarifier les points suivants dès la demande d’informations :
| Point d’achat | Confirmation fournisseur |
|---|---|
| Système d’alliage | Alliages sans plomb adaptés et conseils techniques associés. |
| Spécification du fil | Diamètre, poids de bobine, bobinage et compatibilité d’avance. |
| Performances du flux | Activité, résidus et maîtrise des fumées et projections. |
| Documents de conformité | Déclarations RoHS, essais et documents clients. |
| Traçabilité qualité | Gestion des lots, réception et régularité des spécifications. |
| Validation d’échantillons | Échantillons disponibles pour essais du procédé et des équipements. |
| Garantie d’approvisionnement | Minimums de commande, emballages, délais, après-vente et capacité durable. |
Des matières à la retouche : développer une capacité complète
La transition vers le sans-plomb ne doit pas s’arrêter à l’achat du fil. Pour les fabricants d’électronique, la compatibilité entre les matières et les équipements de production est tout aussi importante.
La gamme Zhongdi comprend des fils et des barres de soudure, des bains de soudure, des outils de soudage ainsi que des équipements de retouche et de dessoudage. Les acheteurs peuvent ainsi élargir leurs échanges du choix des matières à l’accompagnement du procédé. Les fiches de fil présentent des options sans plomb et conventionnelles ; les barres sans plomb peuvent être utilisées pour le soudage à la vague et au trempé ; et certains produits de retouche et de dessoudage sont conçus pour les environnements sans plomb.
Pour les acheteurs qui introduisent ou développent ces procédés, une démarche d’achat plus efficace consiste à discuter du flux de production réel, plutôt qu’à demander uniquement le prix d’un article :
- Marchés cibles et spécifications clients applicables
- Équipements et procédés actuels
- Alliage, diamètre et emballage du fil requis
- Besoins d’échantillons et de validation
- Besoins éventuels de bains, stations, retouche ou dessoudage
- Exigences OEM, emballage, documents de lot et délais
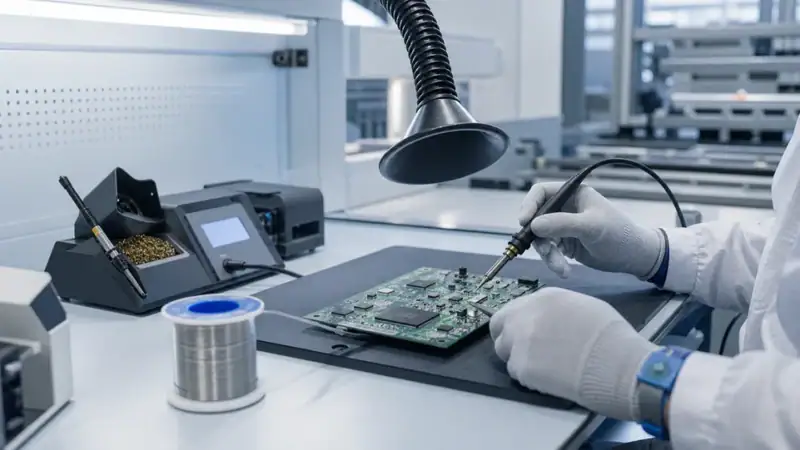
La transition doit aussi couvrir retouche, régulation thermique et validation sur site, au-delà des achats de matières.
Intégrer le fil sans plomb à votre capacité de fabrication
La transition vers le sans-plomb fait évoluer les chaînes d’approvisionnement de la fabrication électronique : elles passent du simple achat de consommables à la gestion des paramètres du procédé. En soudage automatisé, l’alliage, le diamètre, le bobinage, le comportement du flux et la régularité des lots de fil influencent directement la cadence de production, la qualité des joints et la fiabilité des livraisons clients.
Une chaîne d’approvisionnement compétitive ne se contente pas de pouvoir acheter du fil sans plomb. Elle doit répondre aux besoins de fabrication à long terme avec des matières adaptées, des procédures de validation fiables et un approvisionnement durablement stable.
Pour discuter du fil sans plomb, des barres de soudure, des applications automatisées ou des équipements de retouche compatibles, communiquez à Zhongdi votre marché cible, vos exigences de procédé et vos besoins d’échantillons afin d’obtenir des recommandations plus pertinentes.
Vous recherchez un fabricant fiable de fil sans plomb ? Travaillez avec ZHONGDI
ZHONGDI accompagne les fabricants d’électronique, les importateurs et les distributeurs avec des fils et des barres sans plomb ainsi que des équipements de soudage et de retouche compatibles. Contactez notre équipe pour discuter du choix de l’alliage, du diamètre, de l’emballage, des échantillons, de la documentation et des besoins d’approvisionnement de votre procédé de soudage automatisé. Contactez-nous.