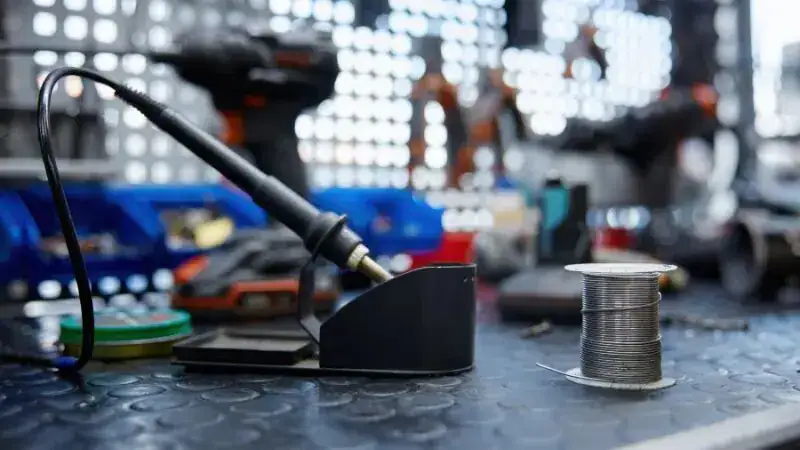
Si vous venez d’acheter votre premier fer à souder, il est tout à fait compréhensible d’avoir envie de vous lancer sans attendre dans un premier projet électronique. Pourtant, avant même de connecter un fil ou de former votre premier joint, une étape fondamentale est incontournable : étamer la panne.
Ce guide présente toutes les étapes, des raisons pour lesquelles l’étamage est important à la technique précise qui permet de conserver la panne en bon état pendant des années.
Que signifie « étamer la panne » ?
Il s’agit de couvrir la panne d’une fine couche de soudure fraîche. Le terme provient de l’étain, l’un des principaux métaux présents dans le fil à souder.
Cette couche forme un revêtement protecteur sur la surface de travail de la panne. Elle fait la différence entre une panne qui fonctionne efficacement et une panne qui se dégrade après quelques utilisations. Une panne bien étamée est brillante et argentée : cet aspect lustré est le meilleur indicateur d’un fer en bon état et bien entretenu.
Pourquoi l’étamage est-il important ?
La panne possède généralement un cœur de cuivre recouvert successivement de fer, de nickel et de chrome uniquement sur les zones non actives de la tige. La couche de fer constitue la principale surface de travail et celle qui s’érode le plus à l’usage. Lorsqu’elle est exposée simultanément à une température élevée et à l’air libre, elle s’oxyde rapidement. Cette réaction chimique est comparable à la corrosion des métaux, mais elle forme ici une couche noire qui n’est pas mouillable et nuit fortement aux performances de soudage.
Voici les effets de l’oxydation :
- Transfert thermique : une panne noire et oxydée isole au lieu de conduire, empêchant la chaleur de passer correctement du fer à la soudure et aux composants.
- Durée de vie : sans soudure protectrice, la surface de travail plaquée de fer se dégrade rapidement, surtout à haute température.
- Qualité des joints : une panne contaminée produit des joints froids et ternes plutôt que propres et brillants.
L’étamage protège en isolant la surface active plaquée de fer de l’oxygène.
Matériel nécessaire
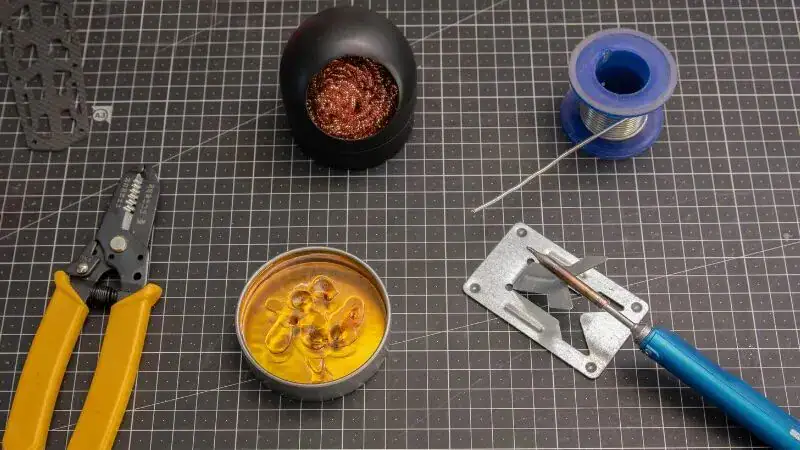
Préparer le matériel rend le processus plus simple et sûr :
- Fer à souder : un modèle à température stable convient.
- Soudure : un fil à âme de colophane (60/40 étain-plomb ou sans plomb) convient particulièrement. Le flux intégré favorise l’adhérence.
- Flux : un petit pot de pâte supplémentaire aide la soudure à adhérer proprement à la surface, sans interférence de contaminants.
- Éponge humide ou nettoyeur de panne: un nettoyeur en laine de laiton est préférable pour nettoyer sans choc thermique. Essorez une éponge de cellulose jusqu’à un état semi-sec : trop d’eau peut fissurer le revêtement par choc thermique.
- Protection : lunettes et ventilation appropriée sont indispensables avec la soudure chaude.
Étamage initial, étape par étape
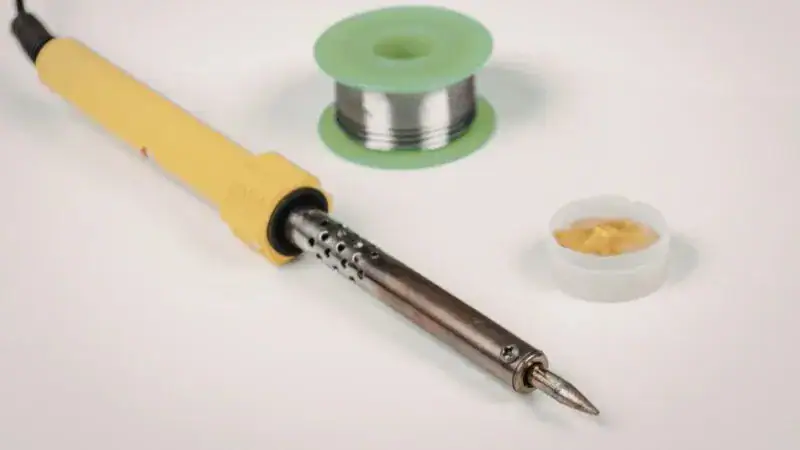
Étape 1 — Préparer avant de chauffer
Préparez soigneusement votre espace avant de commencer à chauffer. Posez le fer de façon stable dans son support, déroulez le fil de soudure et gardez-le à portée de main, puis préparez l’éponge humide ou le nettoyeur de panne. Cette préparation est essentielle : dès que la panne nue devient chaude, vous ne disposez que d’un très court délai avant le début de l’oxydation. Vous n’aurez pas le temps de chercher le matériel.
Étape 2 — Régler la bonne température
Pour le 60/40 étain-plomb, utilisez idéalement 300°C à 350°C (572°F à 662°F). Pour le sans plomb, comme SAC305, une plage de 350°C à 380°C (662°F à 716°F) est généralement nécessaire pour obtenir un bon mouillage et des joints de qualité. Résistez à la tentation de dépasser la plage recommandée. Utiliser le fer à une température plus élevée que nécessaire accélère fortement l’oxydation et réduit la durée de vie de la panne.
Pendant la chauffe, surveillez attentivement la panne. Une légère décoloration peut apparaître : c’est le premier signe d’oxydation, qui vous indique qu’il faut agir rapidement.
Étape 3 — Appliquer immédiatement la soudure
Dès que la panne peut fondre la soudure — le délai dépend de la puissance du fer : une station puissante peut être prête en moins d’une minute, tandis qu’un fer peu puissant demandera plus de temps — essuyez-la rapidement avec de la laine de laiton ou une éponge humide pour enlever les légères traces d’oxydation et les résidus. Appliquez immédiatement la soudure sur toute la zone active avant une nouvelle oxydation, en la répartissant uniformément, plutôt qu’au seul bout.
Le flux contenu dans le fil à âme de colophane s’active avec la chaleur et peut légèrement grésiller en réduisant chimiquement les petits oxydes de surface formés pendant la chauffe. C’est normal. La soudure liquide doit adhérer à la panne et former presque immédiatement une couche brillante, semblable à un miroir.
Conseil : si la soudure forme des billes sans adhérer, appliquez d’abord un peu de pâte de flux sur la panne. Elle retire chimiquement l’oxydation et facilite le mouillage.
Étape 4 — Nettoyer puis réétamer
Lorsque la surface est couverte, pressez doucement dans la laine de laiton pour retirer excès, flux brûlé et contaminants.
Juste après, appliquez une fine couche de soudure fraîche pour réétamer. Ce processus en deux étapes — essuyer puis réétamer — constitue la base d’un bon entretien de la panne et doit devenir un réflexe chaque fois que vous prenez le fer.
Après le réétamage, inspectez la panne. Elle doit présenter un aspect argenté, brillant et uniforme sur toute sa surface. S’il reste des zones noires, répétez le cycle d’essuyage et de réétamage jusqu’à ce que la surface soit entièrement propre.
Étape 5 — Commencer à souder
Avec une panne parfaitement étamée et brillante, le fer est prêt à réaliser des joints propres et de qualité. Vous remarquerez immédiatement le meilleur transfert thermique entre la panne et les composants : la soudure s’écoule rapidement et régulièrement au lieu de former des amas ou de glisser.
Entretien régulier : prendre l’habitude
Le premier étamage n’est que le début. Un entretien régulier et adapté permet au fer de rester fiable pendant des années.
- La règle « toujours étamée » : ne laissez jamais la panne nue et chaude. Entre les joints, nettoyez puis appliquez immédiatement de la soudure avant de poser le fer. Cette couche empêche l’oxygène d’atteindre la surface active plaquée de fer et protège la panne chaude de l’oxydation.
- Pendant le travail : un nettoyage rapide au laiton suivi d’un réétamage conserve une surface opérationnelle.
- À la fin : avant de débrancher, appliquez une couche généreuse. Cette couche épaisse protège le fer pendant son rangement : elle limite l’oxydation pendant le refroidissement et lorsque la panne reste inutilisée.
Dépannage : la soudure n’adhère pas
Si la soudure refuse de fondre sur la panne, forme des billes ou roule sans adhérer, la panne est fortement oxydée. C’est fréquent sur les fers plus anciens ou lorsque la panne est restée chaude et nue pendant une période prolongée.
Procédure de récupération :
- Appliquer généreusement du flux sur la panne.
- À température modérée, nettoyer doucement dans la laine de laiton pour retirer la couche noire.
- Appliquer immédiatement la soudure tant que le flux est actif.
- Nettoyer et réétamer une dernière fois.
Si l’oxydation est trop importante et que cette méthode ne rétablit pas une surface brillante, une pâte commerciale de nettoyage peut dissoudre chimiquement la couche d’oxyde ; c’est une solution de dernier recours, mais très efficace.