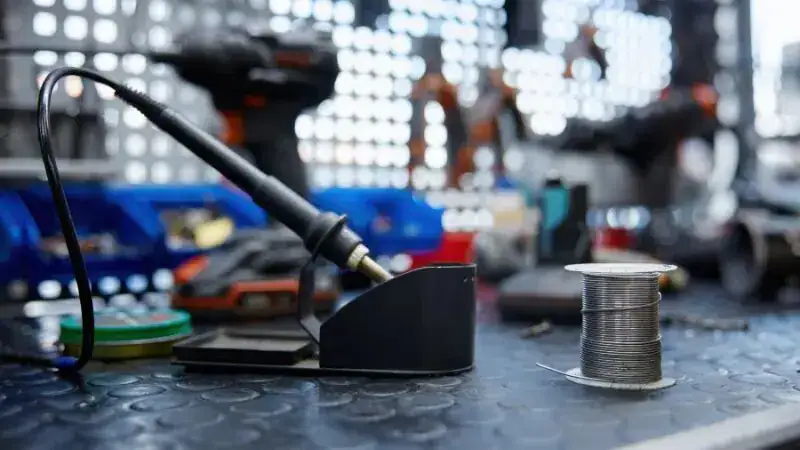
購入したばかりの方は 初めてのはんだこてで, 初めての電子工作にすぐ取り掛かりたいと思うのも当然です。しかし、配線をつないだり、最初のはんだ接合部を作ったりする前に、絶対に省略できない基本工程があります。それは、こて先にはんだを予備付けすることです。
このガイドでは、予備はんだの重要性から、はんだこて先を何年にもわたって良好な状態に保つための具体的な方法まで、全工程を説明します。
「こて先の予備はんだ」とは?
こて先の予備はんだとは、はんだこてのこて先を新しい薄いはんだ層で覆うことです。この言葉は元素の 錫(すず)はんだ線に含まれる主要金属の1つです。
こて先にはんだをのせると、作業面を保護する被膜が形成されます。この被膜が、優れた性能を発揮するこて先と、数回の使用で劣化するこて先を分けます。予備はんだが適切なこて先は、光沢のある銀色に見えます。このつやが、こて先の状態が良好で適切に手入れされている目安です。
こて先の予備はんだが重要な理由
予備はんだの仕組みは簡単です。一般的なはんだこて先は銅の芯を持ち、その上に鉄めっき層、ニッケル層、 さらに、軸の非作業部分だけにクロム層を施した構造です。。こて先の鉄めっき層は主な作業面であり、使用中に最も侵食されやすい部分です。この表面が高温と空気に同時にさらされると、 酸化が 急速に進みます。酸化とは、次のものと同じ化学反応です: 金属の腐食 が起きます。ただし、こて先では黒く濡れにくい層が形成され、はんだ付け性能を大きく損ないます。
その結果、実際に何が 酸化が 損失につながるのでしょうか:
- 熱伝達: 黒く酸化したこて先は熱を伝えるのではなく遮断するため、こてからはんだや部品へ適切に熱が流れません。
- こて先の寿命: 保護用のはんだ被膜がないと、こて先の 鉄めっきされた作業面 は、特に高温で急速に劣化します。
- はんだ付け品質: 汚れたこて先では、きれいで光沢のある接合部ではなく、温度不足でくすんだ接合部ができ、電子機器の作業に深刻な問題を引き起こします。
予備はんだを行うと、これらの問題を簡単な手順で解消できます。 鉄めっきされた作業面を 酸素から完全に遮断するためです。
必要なもの
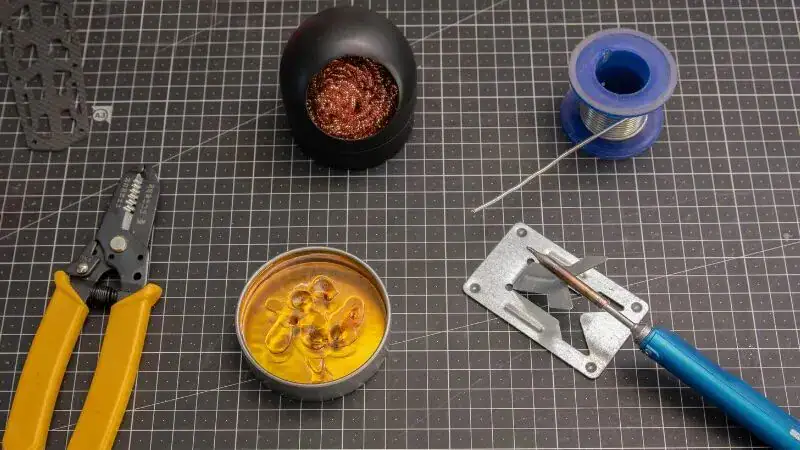
作業を始める前に必要な材料を揃えておくと、一連の 作業 より滑らかで安全な状態にする:
- はんだこて: 温度制御が安定したはんだこてであれば、どのモデルでも使用できます。
- はんだ: ヤニ入りはんだ (60/40錫鉛または鉛フリー)が最適です。ヤニ芯には、接合を助けるフラックスが含まれています。
- フラックス: 小さな容器に追加のフラックスペーストを用意すると、汚染物質の影響を防ぎ、表面にはんだをきれいに接合するのに役立ちます。
- 湿らせたスポンジまたはこて先クリーナー:熱衝撃を与えずにめっきを清掃できるため、真ちゅうウールのこて先クリーナーを推奨します。湿らせたセルローススポンジを使う場合は、軽く絞って半乾きにしてください。濡れすぎたスポンジは熱衝撃を与え、こて先のめっきにひびを生じさせることがあります。
- 安全装備: 高温のはんだを扱う際は、安全眼鏡と適切な換気が必須です。
初めてのはんだこてへの予備はんだの施し方:手順
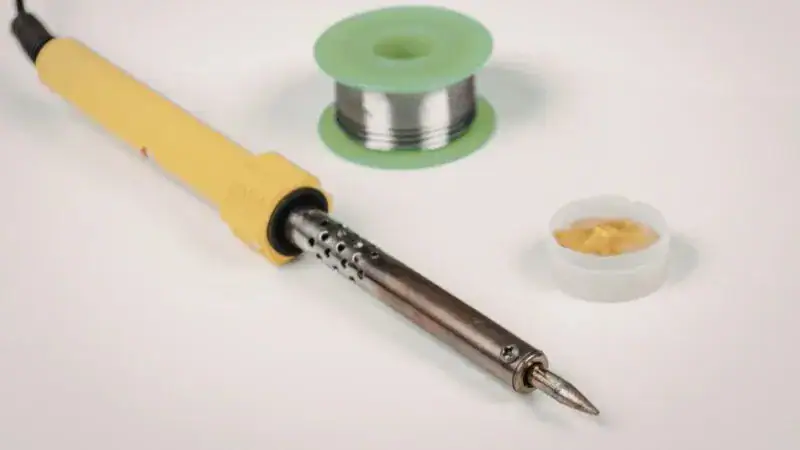
手順1 — 加熱する前に道具をすべて準備する
熱を加える前に作業スペースを慎重に整えます。はんだこてをスタンドにしっかり置き、はんだ線を繰り出して手の届くところに置き、湿らせたスポンジまたはこて先クリーナーを準備してください。この準備が重要なのは、こて先が高温になると、むき出しのこて先で酸化が始まるまでの時間が非常に短いためです。材料を探している余裕はありません。
手順2 — はんだ付けに適した温度まではんだこてを加熱する
従来の60/40錫鉛はんだを使う場合は、こてを中程度の温度に設定します。理想的な温度は 300°C~350°C(572°F~662°F)。鉛フリーはんだ(SAC305など)を使用する場合は、より高い温度(およそ 350°C~380°C(662°F~716°F) が、適切なぬれと接合品質を得るための一般的な目安です。推奨範囲を超える温度に上げないでください。必要以上に高温で使用すると酸化が大幅に進み、こて先の寿命が短くなります。
はんだこてが加熱される間、こて先を注意深く観察してください。わずかな変色が見える場合があります。これは酸化の初期兆候なので、すぐに対処します。
ステップ3 — すぐにはんだを付ける
こて先がはんだを溶かす温度になったら(正確な時間ははんだこての出力によって異なり、高出力ステーションなら1分以内に準備できる一方、低出力こてではさらに時間がかかる場合があります)、真ちゅうウールまたは湿らせたスポンジですばやく拭き、軽い酸化や残留物を取り除きます。その後、新たな酸化が生じる前に、こて先の作業面にはんだをすぐに供給します。少し回して、均一かつ全体を覆うようにします。先端だけに触れさせるのではなく、こて先の機能面全体にはんだを行き渡らせます。
ロジン入りはんだに含まれるフラックスは加熱されると活性化し、加熱中に生じたわずかな表面酸化物を化学的に還元する際、少し泡立ちます。これは正常な反応です。溶けたはんだがこて先に付着し、すぐに明るく光沢のある鏡面状の被膜を形成するはずです。
プロのアドバイス: はんだが玉状になって溶けない、またはまったく付着しない場合は、少量の フラックスペースト をまずこて先に直接塗布します。フラックスは化学的な洗浄剤として目に見えない酸化を除去し、はんだが表面に適切に接合するのを助けます。
ステップ4 — こて先を拭き、予備はんだを付け直す
機能面全体にはんだが付いたら、こて先を真鍮ウールクリーナーに軽く押し当てます。余分なはんだ、焦げたフラックス残渣、その他の汚れを取り除きます。
拭き取った直後に、ここが重要です。 表面に新しい薄いはんだ層を付け、予備はんだをやり直します。この「拭き取り、すぐに再度予備はんだをする」という2段階の作業が、適切なこて先ケアの基本です。はんだこてを手に取るたびに自然に行えるようにしましょう。
再度予備はんだをしたら、こて先を確認します。表面全体が均一な明るい銀色で光沢がある状態が理想です。黒い部分が残っている場合は、表面が完全にきれいになるまで拭き取りと予備はんだを繰り返します。
手順5 — はんだ付けを始める
適切にはんだをのせた光沢のあるこて先なら、きれいで高品質なはんだ接合を行えます。こて先と部品の間で効率よく熱が伝わるため、はんだが転がったり固まったりせず、滑らかにすばやく流れることをすぐに実感できます。
継続的なこて先の手入れ:予備はんだを習慣にする
最初の予備はんだは、こて先ケアの始まりにすぎません。適切な長期ケアを続けることで、はんだこてを何年にもわたって安定して使用できます。
- 「常にぬれた状態を保つ」ことが最も重要な原則です: こて先を露出させたまま高温にしてはいけません。接合部ごとの作業後にこてをスタンドへ戻す際は、こて先をきれいに拭き、すぐに新しいはんだを載せてください。この被覆によって、大気中の酸素による 鉄めっきされた作業面 の酸化を防げます。
- はんだ付け作業中: 接合部ごとに真鍮ウールクリーナーで素早く清掃し、すぐに再度予備はんだを行うと、こて先を良好な状態に保てます。
- 作業終了時: こてのプラグを抜く前に、こて先へ十分な量のはんだを載せてください。この厚い保護層が保管中にこて先を守り、冷却中や未使用時の酸化を防ぎます。
トラブルシューティング:はんだが付かない場合
はんだがこて先に溶けず、玉状になって転がり落ちる場合は、酸化がかなり進んでいます。特に古いはんだこてや、加熱したまま長時間放置されたこて先でよく起こります。
次の方法で効果的に回復できます:
- フラックスペーストを十分な量、こて先に直接塗布します。
- 中程度のはんだ付け温度に設定し、こて先を真鍮ウールのクリーナーにしっかり押し当て、黒い酸化皮膜をやさしく取り除きます。
- フラックスが活性状態でこて先がきれいなうちに、すぐにはんだを塗布して再度予備はんだをします。
- こて先を真鍮ウールで拭き、最後にもう一度予備はんだを施して保護します。
酸化がひどく、この方法でも光沢が戻らない場合は、市販のこて先クリーナーペーストで酸化層を化学的に溶かせます。最後の手段ですが、効果的です。